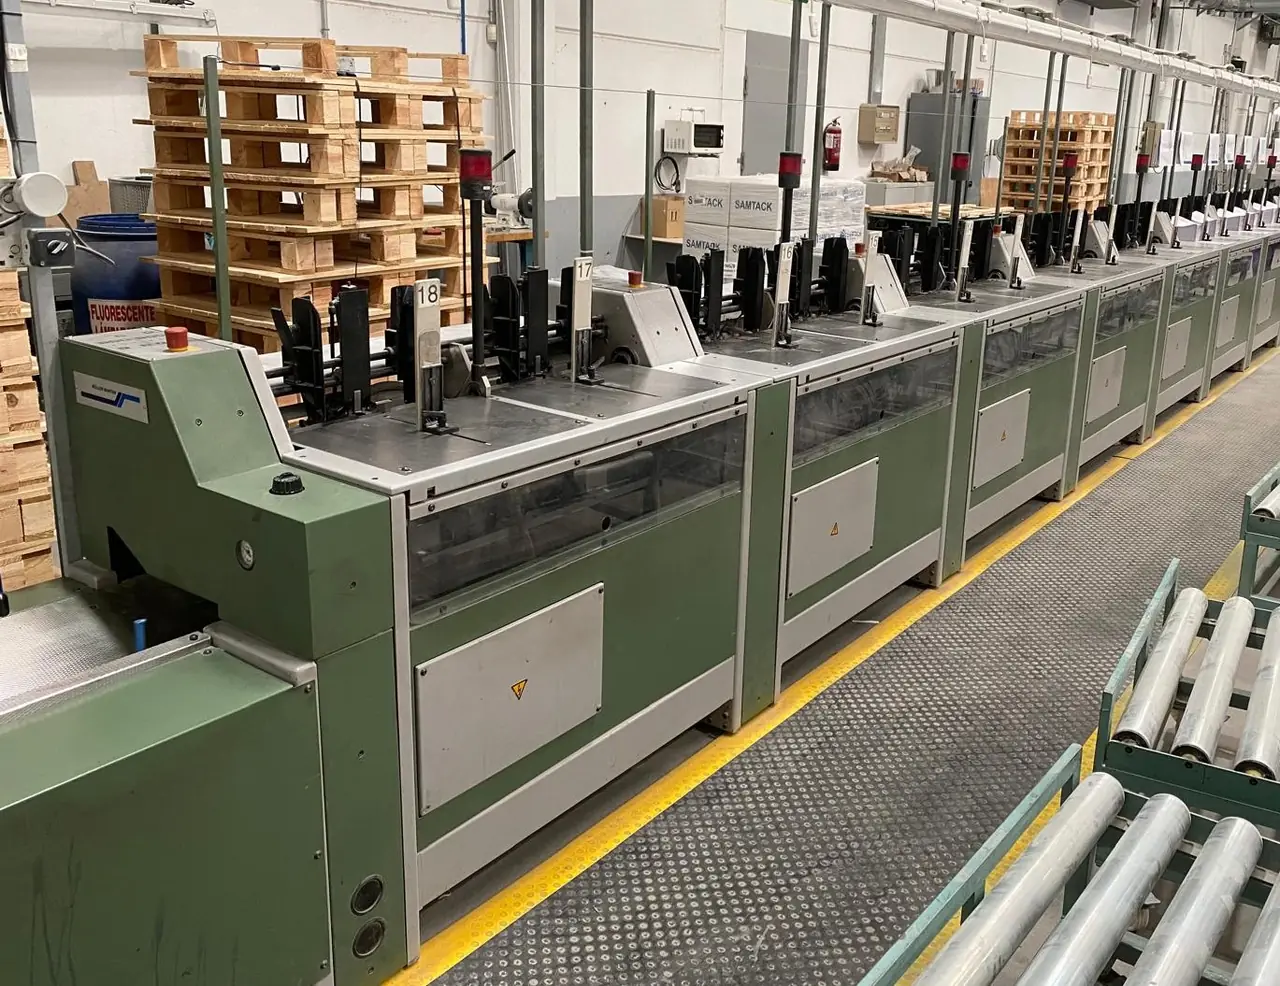
Buổi trưa máy in đã chạy xong mấy chồng tờ. Cuối ca nhìn lại, chúng vẫn nằm trước máy bế. Tổ dán chờ việc, khách cũng chờ hộp. Nếu cảnh này quen ở xưởng bạn, thử đi theo một lô hàng xem nó dừng lâu nhất ở đâu.
Chuyện đầu bút bi
Trung Quốc là nước làm bút bi nhiều nhất thế giới, khoảng 38 tỷ chiếc mỗi năm. Vậy mà theo China Daily năm 2017, suốt nhiều năm các nhà sản xuất bút nước này vẫn phải nhập hơn 1.000 tấn thép đặc biệt mỗi năm để làm phần đầu giữ bi, với giá khoảng 120.000 nhân dân tệ mỗi tấn. Tờ báo dẫn lời đại diện tập đoàn Beifa, một trong những hãng bút lớn nhất Trung Quốc, rằng thép làm đầu bút trước đó hoàn toàn nhập từ Nhật Bản, trong khi mỗi cây bút chỉ lãi chưa tới 0,1 tệ. Làm ra một đầu bút viết trơn đòi hỏi hơn 20 công đoạn. Phải tới khi Tập đoàn Gang thép Thái Nguyên (TISCO) ở tỉnh Sơn Tây mất năm năm nghiên cứu, họ mới tự làm được loại thép này (China Daily).
Phần giữ viên bi chỉ nhỏ vài milimét mà lại chi phối giá vốn và nguồn cung của cả một ngành. Xưởng có làm các phần khác nhanh đến đâu thì vẫn phải chờ có đầu bút mới ráp xong.
Xưởng in cũng có "đầu bút bi" của mình
Trong lý thuyết ràng buộc của Eliyahu Goldratt, hiệu suất của cả hệ thống bị giới hạn bởi ràng buộc của nó, giống như mắt xích yếu nhất trong một sợi xích. Goldratt Research Labs tóm tắt cách xử lý thành năm bước: tìm ràng buộc, khai thác tối đa ràng buộc đó, cho mọi thứ khác phục vụ quyết định khai thác, nâng năng lực ràng buộc, rồi quay lại bước đầu khi ràng buộc đã chuyển sang chỗ khác (Goldratt Research Labs).
Ở xưởng làm hộp, khâu bế thường là ứng viên đầu tiên, vì mỗi đơn cần khuôn riêng, thời gian canh dao lâu và tốc độ chạy chậm hơn máy in. Nhưng cũng có xưởng mà nút cổ chai nằm ở máy dán, ở khâu làm khuôn thuê ngoài, hay đơn giản là ở người duyệt mẫu.
Hàng đang chờ máy hay chờ khuôn?
Ghi lúc tờ in được bàn giao, lúc vào bế và lúc sang dán. Ghi thêm vì sao lô phải chờ. Nếu máy bế còn trống nhưng khuôn chưa tới hoặc mẫu chưa được duyệt, xưởng có thể xử lý từ khâu chuẩn bị. Nếu máy luôn kín mà hàng tiếp tục dồn trước cửa, lúc đó mới thấy giới hạn ở năng lực bế.
Một dấu hiệu dễ nhận ra: nút cổ chai là nơi hàng chờ phía trước dài nhất và khâu ngay sau nó hay phải chờ việc nhất. Nếu tổ dán thường ngồi chờ trong khi trước máy bế chất đầy tờ in, đó là dấu hiệu khá rõ.
Khai thác khâu bế trước khi mua thêm máy
Khi bế là khâu giới hạn, chuẩn bị sẵn khuôn, mẫu và tờ in cho lệnh kế tiếp. Xếp những lệnh tương thích gần nhau nếu lịch giao cho phép. Cuối tuần, so số hộp đạt và số đơn giao đúng hẹn với tuần trước. Nếu hàng đã qua bế nhanh hơn nhưng lại dồn trước máy dán, theo tiếp lô hàng sang khâu đó.
Một số cách khai thác cụ thể:
- Không để máy bế dừng vào giờ nghỉ trưa hay giao ca. Bố trí người thay ca để máy chạy liên tục.
- Kiểm tờ in trước khi đưa vào bế, để máy bế không mất thời gian cho tờ lỗi.
- Xếp các đơn dùng chung khuôn hoặc cùng loại giấy liền nhau để bớt thời gian canh chỉnh.
- Đặt khuôn sớm, ngay khi khách duyệt mẫu, thay vì đợi tờ in xong.
Cho các khâu khác chạy theo nhịp của khâu bế
Bước thứ ba của Goldratt thường khó chấp nhận nhất: các khâu khác nên chạy theo nhịp của nút cổ chai, kể cả khi điều đó có nghĩa là máy in không chạy hết công suất. In thêm khi khâu bế không kịp xử lý chỉ làm hàng chờ dài ra, chiếm chỗ và tăng nguy cơ tờ in bị trầy, ẩm.
Bạn có thể bắt đầu bằng cách để sẵn trước máy bế lượng tờ đủ chạy khoảng nửa ca, rồi chỉnh theo nhịp thực tế. Miễn sao máy bế có việc đều mà chồng tờ in cũng không chất cao dần qua từng ca.
Khi nào mới nên mua thêm máy bế
Chỉ khi đã khai thác hết và khâu bế vẫn kín lịch, xưởng mới đến bước nâng năng lực: thêm ca, thuê bế ngoài hoặc mua máy. Và như bước năm của Goldratt, sau khi nâng năng lực bế, nút cổ chai có thể chuyển sang máy dán hoặc khâu đóng gói. Khi đó, bắt đầu lại từ bước một.
Xem thêm bài đổi thứ tự lệnh, chọn đơn phù hợp máy.